Jak přivařit příruby k potrubí podle GOST: metody, kontrola kvality
Příruba je ocelový kroužek nebo kotouč, který se instaluje na potrubí, aby vytvořil dělenou konstrukci. Jsou potřebné pro měřiče, při vytváření ohybů, motýlových konstrukcí, odvodů kondenzátu, filtrů atd. Montáž na trubky pomocí svařování. Tato metoda zaručuje vysokou těsnost, i když je spoj rozebíratelný. Používané veřejnými službami nebo průmyslovými podniky.
Typy přírub
Vlastnosti jsou upraveny GOST nebo technickými požadavky zákazníka. Liší se geometrií, velikostí, materiálem.
Klasifikace podle funkčnosti:
- pro zařízení a nádoby;
- zesílení
Typy podle designu:
- Límec. Kónické hrdlo dobře rozvádí tlak, proto je tento typ vhodný pro potrubí s vysokým tlakem. Instaluje se svařováním s V-svarem nebo plným švem.
- Zvonovitý. Používá se pro potrubí s malým průřezem a vydrží vysoký tlak. Nechte mezeru 1,6 mm a svařte z přední strany. Je ponechán prostor pro případ, že se potrubí při silném zahřátí roztáhne.
- Přes. Upevňuje se 3 mm před okrajem trubky přivařením na obě strany stěny rohovým svarem.
- Hluchý. Jedná se o prázdnou přírubu, která pomáhá vytvořit skládací konstrukci.
- Byt. Konstrukce výrobku je deska a kroužek, který je připevněn k vodovodnímu systému. Deska zůstává ve volné rotaci. Odolává tlaku do 2,5 MPa.
- Nahození. Neuniverzální typ: tuto přírubu lze použít pouze na potrubí s dokonale hladkými okraji. Oboustranně svařeno metodou rohového svaru.
- Se závitem. Vhodné pro vodovodní systémy malého průměru s možností výroby závitů, proto se nesvařuje.
Podle GOST jsou příruby vyrobeny z nerezové oceli, uhlíkové nebo legované oceli a litiny.
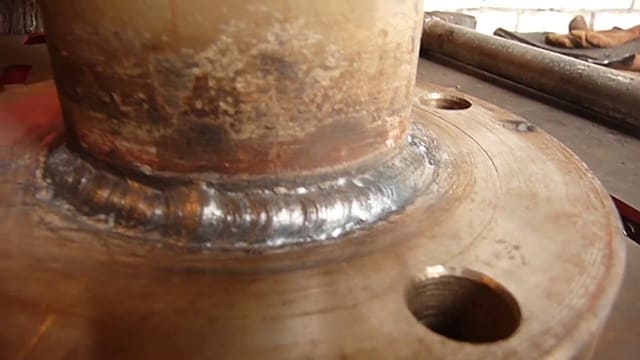
Jak přivařit příruby k potrubí podle GOST
Příruby jsou svařený kroužek a deska s otvory v něm. Těsnost je zaručena pryžovým těsněním, které je zvoleno s ohledem na použití potrubí – odolné vůči teplotě nebo kyselinám. Kroužek a deska jsou spojeny šrouby.
Před svařováním je okraj připraven. Oblasti, kde budou švy, jsou dobře začištěny, aby měly lesk charakteristický pro kov. Základna šroubů musí být umístěna výhradně na jedné straně a konce musí vyčnívat alespoň tři otáčky. Deskové zrcadlo by mělo být nad švem a okrajem a okraje by měly zůstat v rovině.
Důležité! Při tlacích do 10 MPa se úkosování neprovádí, pokud dosáhne 25 MPa, úkos je povinný.
Takové výrobky se svařují pomocí speciální techniky zvané rotátor. Díky tomu je jednotka mobilní a zlepšuje přístup k pracovní oblasti. Elektroda se nepohybuje, ale uzel se pomalu otáčí kolem osy. Toto zařízení se používá k leštění, základnímu nátěru a lakování výrobku. Ne všechna zařízení jsou pro tyto účely vhodná, nejčastěji se používají přístroje Lisitsyn a Bondarenko.
Vlastnosti sestavení:
- Disk je připevněn v pravém úhlu k potrubí. Je povolena odchylka 2%, tento indikátor je kontrolován trojúhelníkem;
- osy otvorů pro šrouby umístěné na disku se musí shodovat. Chyba je 1-2 mm pro otvory 18-25 mm a 41 mm.
Šev je nejdůležitější část. Velikost závisí na potrubí. Uvnitř se šev rovná šířce tloušťce stěny. Výška se pohybuje od 0,5 do 1 cm Vnější šev je vždy větší a nerovnoměrný.
Způsoby upevnění
Obvykle se ponechá mezera, ale pokud není požadována, lze ji svařit lodní technikou. Když je potřeba vůle, používají se rohové svary.
Existují tedy 2 způsoby svařování:
- šev na jedné straně trubky – tupý spoj. Vhodné pro límcový typ produktu;
- na obou stranách stěny potrubí. Příruba je upevněna nejprve z přední strany a poté zevnitř. Pro utěsnění švu je nutné svařit zevnitř. Tato metoda se používá k upevnění plochých přírub.
Provést takovou práci je poměrně obtížné. Při svařování se používá několik typů švů: vertikální, horní, horizontální. Takovou práci musí provádět vysoce kvalifikovaný svářeč.
Jak zkontrolovat kvalitu svarů
Špatné připojení vede k nehodám. Po svaření se šev zkontroluje na vhodnost.
K tomuto účelu se používá ultrazvuková metoda. Umožňuje detekovat trhliny, vměstky, řezy, otřepy, pórovitost, krátery a propáleniny, odchylky ve výšce a šířce.
Používá se také radiografická metoda, která je klasifikována jako nedestruktivní typ. Je potřeba zkontrolovat toleranční spáry. Méně často se používá metalografická zkušební metoda.