Pájení – definice, proces, typy, klady a zápory – blog

Pájení je proces spojování dvou nebo více kovových povrchů nanášením roztaveného kovu na spoj. Roztavený kov má nižší bod tání než spojované části, aby se zabránilo jejich roztavení.
Přestože je pájení jednou z nejstarších metod spojování, z dobrého důvodu se používá dodnes.
Laserové svářečky mohou být v některých aplikacích účinnou alternativou k pájení. Zde je několik důvodů:
- Vysoká přesnost: Laserové svařovací stroje umožňují přesné a kontrolované svařovací operace. To je důležité zejména u malých a složitých dílů, kde přesnost hraje klíčovou roli v procesu spojování.
- Minimální dopad na materiál: Při pájení může být teplota ohřevu vyšší, což může vést ke změně struktury materiálu. Laserové svařování má naproti tomu obvykle nižší tepelný vliv na materiál, což umožňuje zachovat jeho vlastnosti.
- Vysoký výkon: Laserové svářečky mohou být účinné při práci s různými kovy a slitinami, což z nich činí atraktivní volbu pro průmyslové výrobní aplikace.
- Automatizace procesů: Mnoho laserových svařovacích systémů lze automatizovat, což umožňuje zvýšenou produktivitu a lepší kvalitu spojů.
Je však třeba poznamenat, že v některých případech může být pájení vhodnějším způsobem spojování, zejména pokud je vyžadována práce s netradičními materiály nebo specifickými podmínkami.
Co je pájení?
Pájení spojuje kovové povrchy dohromady pomocí přídavného kovu, který má nízkou teplotu tání. Proces využívá kapilární působení ke spojení rovnoměrného kapalného proudu výplňového materiálu se základním kovem.
Jedinečná kvalita procesu pájení spočívá v tom, že zachovává mechanické vlastnosti kovů, což je užitečné při aplikacích, jako je pájení stříbra nebo jiných podobných kovů.
Proces pájení
Jedním z nejdůležitějších kroků v procesu spojování kovů je čištění povrchu základního kovu. Skvělým nástrojem pro odstranění nečistot je brusný papír nebo drátěný kartáč.
Pájení začíná správným umístěním, mezery mezi švy musí být vypočteny tak, aby tekutý přídavný kov dosáhl povrchového napětí s obrobkem. K pomalému ohřevu kovového povrchu obrobku a přídavného kovu na teplotu pájení se obvykle používá hořák.
Jak se přídavný kov taví, kapilární působení mu umožňuje procházet úzkými prostory, čímž se vytváří spojení mezi povrchy základních kovů.
Pájené spoje se tvoří, když se sestava ochlazuje.
Zde jsou kovy, které se často spojují pájením:
- Hliník;
- Litina;
- Hořčík
- Měď a slitiny mědi;
- Silver.
Požadavky na přídavný kov
- Jakmile roztavené tavidlo a přídavný kov ztuhnou, pájený spoj by měl mít očekávané mechanické vlastnosti.
- Teplota pájení musí účinně zajistit správný tok tekutiny z roztavené pájky do spoje.
- Přídavné kovy musí mít vhodné podmínky smáčení, aby se vytvořily pevné spoje.
Rozdíl mezi tvrdým a měkkým pájením a svařováním
Obecně je technika pájení v každém z těchto případů téměř identická. Jedinou výjimkou je, že při použití měkkých pájek při pájení byste měli udržovat teplotu nejvýše 450 stupňů Celsia. Při pájení tvrdou pájkou pak tato teplota výrazně překračuje 450 stupňů, v některých případech lze toto číslo dokonce zdvojnásobit nebo ztrojnásobit, aby se získaly vysoce kvalitní a odolné spoje.
Při svařování se kromě přídavného kovu taví i obrobky. To vám umožní vytvořit silnější spojení než pájení. Procesy jako TIG, MIG a svařování tyčí fungují při mnohem vyšších teplotách.
Pájecí svařování je druh svařování MIG/MAG. Rozdíl spočívá v teplotě tavení přídavného drátu, která je výrazně nižší než u základního kovu. Přídavný kov je nanesen k vyplnění mezer kapilárním působením. V tomto případě nedochází k výraznému roztavení základního kovu, ale může k němu dojít v omezeném množství.
Různé způsoby pájení
Pájení používá různé způsoby ohřevu pro různé účely a aplikace. Teplo může být aplikováno buď přímo na spoj (lokalizované) nebo na celý obrobek (difuzní ohřev).
Lokální způsoby vytápění:
Pájení plamenem – Hořlavý plyn vzniká spalováním acetylenu, propanu nebo vodíku se vzduchem k zahřátí a roztavení přídavného kovu. Tato technika vyžaduje tavidlo k ochraně spoje, které se musí následně vyčistit. Pájení plamenem se primárně používá pro malé výrobní sestavy, kde je hmotnost kovu nerovnoměrná.
Indukční pájení – Vysokofrekvenční střídavý proud je aplikován na cívku pro dosažení teploty pájení, která ohřívá obrobek a taví přídavný materiál.
Odporové pájení – teplo vzniká elektrickým odporem pájené slitiny, ideální pro vysoce vodivé kovy. Tento způsob ohřevu je nejvhodnější pro vytváření jednoduchých spojů kov na kov.
Technika difúzního ohřevu:
Pájení v peci – Plynové spalování nebo topná tělesa se používají k uvedení pece na požadovanou teplotu. Přídavný kov se nanese na spojované povrchy, poté se celá sestava umístí do pece a přivede na teplotu pájení. Pájení v peci umožňuje přesné řízení cyklů ohřevu a chlazení kovů. Proces se často provádí ve vakuu, aby byla pájená slitina chráněna před atmosférickými podmínkami. To také eliminuje potřebu ochrany proti toku.
Pájení ponorem – díl nebo sestava se ponoří do lázně roztaveného přídavného kovu. Aby se zabránilo oxidaci, na díly se aplikuje pájecí tavidlo.
- Na rozdíl od většiny metod svařování lze spojovat různé kovy.
- Vysoký výkon.
- Spotřebuje méně energie než svařování.
- Vytváří čistší spoje než většina svařovacích procesů.
- Neželezné kovy se netaví, zachovávají si svůj tvar a mechanické vlastnosti.
- Špatné výsledky ve srovnání se svařovanými spoji.
- Není možné připojit komponenty pracující při vysokých teplotách.
- K dosažení kapilárního efektu jsou vyžadovány těsné, jednotné mezery mezi švy.
- Nečisté nebo kontaminované kovy mohou způsobit netěsnost spojů.
Pokud se vám článek líbil, dejte like, sdílejte ho se svými přáteli a zanechte komentáře!
Oblíbené modely laserových svařovacích strojů:

Laserový zdroj 2000 W Raycus. Laserový zdroj Raycus. Řídicí systém SUP v ruštině. Pistole SUP 23T (4v1).
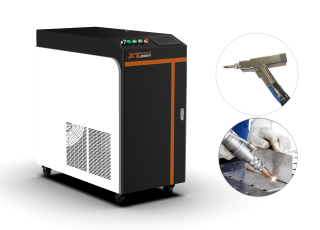
Výkon laseru 1500W. Šířka laserového pulsu 0,1 – 20 ms. Vodní chlazení

Výkon laseru 2000W. Laserový zdroj Raycus.