Mechanické zpracování kompaktního laminátu HPL
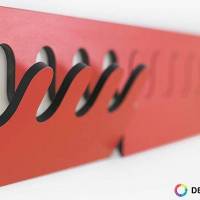
Při řezání masivní kompaktní desky je nutné vzít v úvahu směr vláken HPL Stratificato panelu s ohledem na získání možných rozměrových variant, protože první řez se provádí po délce. Rychlost otáčení pily se liší v závislosti na tloušťce panelu a požadované kvalitě řezu. Pokud jsou oba povrchy plechu zdobeny, lze se vyhnout odštípnutí na spodní straně změnou úhlu kontaktu čepele. Použití předřezávací pily tento problém zcela eliminuje.
Pokud se řezání provádí pomocí přenosné kotoučové pily, HPL panely by měly být položeny na rovný povrch vnější stranou dolů. Pokud se řez provádí pomocí stacionární kotoučové pily, měly by být panely umístěny vnější stranou nahoru.
Řezání se provádí pilovým kotoučem s tvrdokovovými zuby. Typicky se používají čepele se šikmými zuby nebo systém střídání přímých a lichoběžníkových zubů, které vydrží o něco déle. Životnost nástroje však závisí na podmínkách ovlivňujících přítomnost vibrací a posunů při obrábění, konkrétně na tuhosti upevnění zpracovávaného materiálu na pracovním stole a na stavu zařízení.
Řezná rychlost a průměr pilového kotouče jsou uvedeny v tabulce níže.
| Průměr v mm | Řezná rychlost, m/s | |||||
|---|---|---|---|---|---|---|
| 400 | 20 | 40 | 60 | 80 | 100 | 120 |
| 380 | 18 | 38 | 57 | 76 | 95 | 114 |
| 360 | 18 | 36 | 54 | 72 | 90 | 108 |
| 340 | 17 | 34 | 51 | 68 | 85 | 102 |
| 320 | 16 | 32 | 48 | 64 | 80 | 98 |
| 300 | 15 | 30 | 45 | 60 | 75 | 90 |
| 280 | 14 | 28 | 42 | 56 | 70 | 84 |
| 260 | 13 | 26 | 39 | 52 | 65 | 78 |
| 240 | 12 | 24 | 36 | 48 | 60 | 72 |
| 220 | 22 | 33 | 44 | 55 | 66 | |
| 200 | 10 | 20 | 30 | 40 | 50 | 60 |
| 180 | 9 | 18 | 27 | 36 | 45 | 54 |
| 160 | 8 | 16 | 24 | 32 | 40 | 48 |
| 140 | 7 | 14 | 21 | 28 | 35 | 42 |
| 120 | 6 | 12 | 18 | 24 | 30 | 36 |
| 100 | 5 | 10 | 15 | 20 | 25 | 30 |
| 80 | 4 | 8 | 12 | 16 | 20 | 24 |
| 60 | 3 | 6 | 9 | 12 | 15 | 18 |
| 40 | 2 | 4 | 6 | 8 | 10 | 12 |
| 20 | 1 | 2 | 3 | 4 | 5 | 6 |
| Ot./min. | 1000 | 2000 | 3000 | 4000 | 5000 | 6000 |
K určení řezných podmínek
Fz — Posuv na zub (mm)
Vc — Řezná rychlost (m/s)
Existují následující vzory:
Fz = Vf1000/ZN
Vc = PiDN/60
Tyto výpočtové vzorce jsou základní optimální řezné podmínky jsou stanoveny experimentálně.
- pilový kotouč z tvrdokovu
- ostření – ortéza
- tloušťka – (3,2; 3,5) mm
- průměr – D = 350 mm
- počet zubů – Z = 84 ks.
- rychlost otáčení – N= 3500 ot./min
- rychlost posuvu – Vf = (12-15) m/min, s tloušťkou Stratificato 0,6-24 mm
- rychlost posuvu – Vf = (6-7) m/min, s tloušťkou Stratificato 25-30 mm
- rychlost posuvu – Vf = (6-7) m/min, pro řadu Metalli
- rychlost posuvu – Vf = (10-12) m/min, řada Diafos
- vyčnívání pilového kotouče nad povrchem materiálu je 15 mm,
předřezová pila se nepoužívá
Fz = (12 x 1000) / (84 x 3500) = 0,04 mm
Vc = 3,14 x 3500 x 0,350 / 60 = 64 m/s
Parametry vycházejí ze zkušeností jedné firmy a mohou se lišit v závislosti na typu a výkonu zařízení, počtu otáček, způsobu podávání – pomocí nástroje nebo materiálu.
Frézování a olepování HPL panelů
Frézování a opracování hran je nutné, pokud řezání vede k řezu neuspokojivé kvality, stejně jako v případě, že je nutné získat zaoblený konec. Vzhledem k tomu, že materiál je velmi tvrdý, není praktické používat ruční frézku.
Doporučuje se používat frézy s tvrdokovovými zuby s rychlostí otáčení 6.000 20.000 až XNUMX XNUMX ot./min.
Po oříznutí zpravidla není nutné opracovávat hranu, ale pokud je nutné získat vysoce kvalitní zpracovaný konec, doporučují se následující operace:
- srážení hran;
- broušení jemnozrnným brusným papírem;
- leštění;
- nanášení dokončovacího oleje (např. tekuté vazelíny) hadříkem.
Vrtání HPL panelů
Při vrtání Stratificato se používají šroubovité vrtáky s úhlem ostření 60° a 80° (pro vrtání kovu se obvykle používají vrtáky s úhlem ostření 120°) a ostrým úhlem šroubovice (vysokorychlostní úhel) se širokou vrtací mezerou (široký střih). Doporučený úhel sklonu je 7° a kontaktní úhel je 8°.
Pomocí šroubového vrtáku lze vyrobit otvory o průměru až 15 mm. K výrobě otvorů o průměru 15 až 40 mm se používají expanzní vrtáky s jedním nebo více břity a vodítkem; pro ještě větší průměry se používají běžné vodicí lopatky. V druhém případě, pokud je to možné, by měl být otvor vyvrtán z obou stran.
Rychlost průniku vrtáku by neměla vést k zahřívání dekorativního povrchu plastu, který může být v tomto případě poškozen.
Použití masivní dřevěné základny zabraňuje odlamování hran materiálu v místě výstupu vrtáku. V hromadné výrobě se doporučuje používat šablony se spojkami pro pevné zajištění panelu HPL Stratificato.
Doporučená rychlost otáčení je asi 1.000 XNUMX ot./min.
Opatření při vrtání
Průměr otvoru pro šroub by měl být o 0,5 mm větší než průměr samotného šroubu.
Šroub by se neměl dotýkat okrajů otvoru a na všech stranách by měly být mezery, aby se materiál mohl mírně pohybovat při změnách teploty a vlhkosti.
V každém případě by měly být použity plastové nebo pryžové rozpěrky, aby nedošlo k nadměrnému utažení šroubů. Nikdy nepoužívejte šrouby s oválnou hlavou, protože to nezpůsobí vůli v plastu.
Řezání otvorů
Při řezání vnitřních otvorů do plastu je nutné zaoblit všechny vnitřní rohy. Vnitřní poloměr by měl být co největší. Pokud je vnitřní strana dlouhá do 250 mm, musí být vnitřní roh řezu zaoblen na poloměr 5 mm. Při řezání otvorů na delší straně je nutné zvýšit rádius.
POZNÁMKA: DOPORUČENÍ OBSAŽENÁ V TOMTO DOKUMENTU JSOU VÝSLEDKEM ZKUŠENOSTÍ SE ZPRACOVÁNÍM STRATIFICATO A NEPŘEDSTAVUJÍ ŽÁDNÝ DRUH ZÁRUKY NA PRODUKT A/NEBO VÝSLEDKY JEHO ZPRACOVÁNÍ.

- Pohlaví Muž
- Od: Kaliningrad
Odesláno 29. září 2016 – 16:22
Řekni mi to prosím. Které frézy a při jakých otáčkách jsou nejlepší pro řezání HPL.
Vyzkoušeli jsme mnoho režimů řezání a vybrali ten nejoptimálnější. Ale přesto se frézy příliš rychle spálí, a proto se zlomí. Musíme hodně řezat (děláme odvětrávané fasády) a stroj zvládne řezat až kilometr denně.
Nyní řežeme jeden závit d=6mm při otáčkách 16000 35 otáček při posuvu XNUMXmm/sec
Stroj InfoTec 4020
HPL tloušťka 6 mm.
bereme čínské frézy djtool
#2 <img src=“https://mir-cnc.ru/public/style_images/master/icon_share.png“ />OFFLINE lkbyysq
- Pohlaví Muž
- Město: Petrohrad
- Od: Petrohrad
Odesláno 29. září 2016 – 16:45
Doporučuji standardní řezačku se dvěma břity s přívodem oleje nebo vodní mlhy.
#3 <img src=“https://mir-cnc.ru/public/style_images/master/icon_share.png“ />OFFLINE mish@
- Pohlaví Muž
- Od: Kaliningrad
Odesláno 29. září 2016 – 17:03
Můžete to také zkusit.
Děkuju.
Existují možnosti bez dodávání oleje nebo vodní mlhy?
(Materiál bude následně nutné nalepit na hliníkové profily)
Nechci to sušit a odmašťovat později.
#4 <img src=“https://mir-cnc.ru/public/style_images/master/icon_share.png“ />OFFLINE DEDAlex

- Pohlaví Muž
- Město: Severodoneck/Moskva
- Zájmy: Zvědavý všeobecný amatér
- Od: Ukrajina/Moskva
Odesláno 29. září 2016 – 21:14
Diamantové frézy (s PCD pájením). Rychlostí dvakrát až čtyřikrát vyšší, než kterou řežete nyní. Je lepší volit průměr od 12mm.
ŽIJU DLOUHO – UŽ JSEM SI ZVYKNUTÝ.
Nejlepším učitelem v životě je zkušenost. Pravda, účtuje si hodně, ale vysvětluje to srozumitelně.
Nic nezdobí člověka víc než přátelství s vlastní hlavou.
Musíte pracovat ne 12 hodin, ale hlavou. © Steve Jobs
Teprve když jsou vaše sny silnější než vaše obavy, začnou se plnit.
Jakákoli dostatečně pokročilá technologie je k nerozeznání od magie (c) Arthur Clarke
#5 <img src=“https://mir-cnc.ru/public/style_images/master/icon_share.png“ />OFFLINE lkbyysq
- Pohlaví Muž
- Město: Petrohrad
- Od: Petrohrad
Odesláno 29. září 2016 – 22:47
Materiál bude následně nutné nalepit na hliníkové profily
Udrží se odvětrávaná fasáda? Hasičům to nevadí?
#6 <img src=“https://mir-cnc.ru/public/style_images/master/icon_share.png“ />OFFLINE mish@
- Pohlaví Muž
- Od: Kaliningrad
Odesláno 30. září 2016 – 16:54
Udrží se odvětrávaná fasáda? Hasičům to nevadí?
Nevadí mi to. Toto jsou technologie a doporučení výrobce.
Diamantové frézy (s PCD pájením). Rychlostí dvakrát až čtyřikrát vyšší, než kterou řežete nyní. Je lepší volit průměr od 12mm.dD
nebo lépe ušetřit peníze a vzít A2FLX (bez PCD)
#7 <img src=“https://mir-cnc.ru/public/style_images/master/icon_share.png“ />OFFLINE DEDAlex
- Pohlaví Muž
- Město: Severodoneck/Moskva
- Zájmy: Zvědavý všeobecný amatér
- Od: Ukrajina/Moskva
Odesláno 30. září 2016 – 17:25
nebo je lepší šetřit a
Máte blízko Německo, opravdu tam nemáte Loiko nebo Leitze?
Chcete ušetřit peníze? Pak vezměte diamant. Jeho životnost a provozní doba na takovém materiálu jsou desítky (ne-li stovky) krát vyšší než u jakékoli tvrdé slitiny. To není nepodložené tvrzení, ale fakt.
Další otázka: máte zakřivené řezání? Jde jen o to, že pokud řežete na obdélníky, pak se to dělá na řezacím stroji, s pilou, rychle a snadno.
Příspěvek upravil DEDAlex: 30. září 2016 – 17:25
ŽIJU DLOUHO – UŽ JSEM SI ZVYKNUTÝ.
Nejlepším učitelem v životě je zkušenost. Pravda, účtuje si hodně, ale vysvětluje to srozumitelně.
Nic nezdobí člověka víc než přátelství s vlastní hlavou.
Musíte pracovat ne 12 hodin, ale hlavou. © Steve Jobs
Teprve když jsou vaše sny silnější než vaše obavy, začnou se plnit.
Jakákoli dostatečně pokročilá technologie je k nerozeznání od magie (c) Arthur Clarke
#8 <img src=“https://mir-cnc.ru/public/style_images/master/icon_share.png“ />OFFLINE mish@
- Pohlaví Muž
- Od: Kaliningrad
Odesláno 30. září 2016 – 19:42
Řezačky Němců nejsou zrovna levné. Německé frézy vydrží dvakrát déle než běžné za cenu třikrát až čtyřikrát vyšší.
Máme rovné i zakřivené řezání. Kromě řezání srážíme rohy.
Jeden z objektů v procesu.
Přiložené obrázky
#9 <img src=“https://mir-cnc.ru/public/style_images/master/icon_share.png“ />OFFLINE DEDAlex
- Pohlaví Muž
- Město: Severodoneck/Moskva
- Zájmy: Zvědavý všeobecný amatér
- Od: Ukrajina/Moskva
Odesláno 01. října 2016 — 09:29
Vím, co jsou HPL stěnové panely. McDonald’s je nyní takto vyzdoben všude.
To je to, o čem jsem mluvil – máte pětiprocentní křivku v celkové řezné hmotě. To vše bychom mohli udělat desetkrát rychleji.
Ano, a zakřivuje minimálně dvakrát rychleji pomocí kombinované frézy (samozřejmě zakázková fréza a samozřejmě s diamantovým pájením), která bude řezat a srážet hrany současně v jednom průchodu.
Pokud však existuje silná touha ušetřit peníze a je to vidět pouze v nákupu levnějších řezaček, a ne v zásadní změně technického procesu, která přinese mnohonásobné zvýšení produktivity. co můžeš dělat
Jak říká strýc Vova: „Takže ano, ale NE“
ŽIJU DLOUHO – UŽ JSEM SI ZVYKNUTÝ.
Nejlepším učitelem v životě je zkušenost. Pravda, účtuje si hodně, ale vysvětluje to srozumitelně.
Nic nezdobí člověka víc než přátelství s vlastní hlavou.
Musíte pracovat ne 12 hodin, ale hlavou. © Steve Jobs
Teprve když jsou vaše sny silnější než vaše obavy, začnou se plnit.
Jakákoli dostatečně pokročilá technologie je k nerozeznání od magie (c) Arthur Clarke
#10 <img src=“https://mir-cnc.ru/public/style_images/master/icon_share.png“ />OFFLINE 3D-BiG
- Pohlaví Muž
- Město: Habitat: celá země, ale obvykle se vyskytuje v Novosibirsku.
- Zájmy: Lehněte si na pohovku, surfujte po fóru.
- Od: SSSR
Odesláno 01. října 2016 — 17:21
Máte blízko Německo, opravdu tam nemáte Loiko nebo Leitze?
Při mé poslední návštěvě Kaliningradu jsem byl v místní kanceláři Loiko, kde jsem si koupil kompresní diamantový vrták na testování, jen proto, že jeho cena byla prostě směšná ve srovnání s cenou těchto fréz ve zbytku země.
Loužuji, pájem, opravuji CNC stroje.
Často zde také chatuji: Telegramová komunita CNC specialistů: t.me/cncunion
#11 <img src=“https://mir-cnc.ru/public/style_images/master/icon_share.png“ />OFFLINE mish@
- Pohlaví Muž
- Od: Kaliningrad
Odesláno 03. října 2016 — 22:22
ta cenovka na něm byla prostě směšná
#12 <img src=“https://mir-cnc.ru/public/style_images/master/icon_share.png“ />OFFLINE Andrey Petrovič
- Pohlaví Muž
- Od: Tyumen
Odesláno 14. března 2021 – 11:40
řežeme HPL s kukuřicí 6mm
#13 <img src=“https://mir-cnc.ru/public/style_images/master/icon_share.png“ />OFFLINE mr_madman
- Od: Petrohrad
Odesláno 25. června 2021 – 15:14
řežeme HPL s kukuřicí 6mm
Jaké jsou režimy a zdroje řezačky?
Momentálně řežu 12mm HPL s dvojitou drážkou 6 nebo 5mm frézy, třísky nahoru. 18000 ot./min posuv 2.5 mmmin
Pro 3 průchody 2 x 5.5 mm a poslední dokončování o 1 mm, aby byl konec hladký a kolmý k povrchu.
Vydrží 120-130 hod., pak se fréza zlomí. Nezáleží na CMT nebo djtool. Černý řezák
#14 <img src=“https://mir-cnc.ru/public/style_images/master/icon_share.png“ />OFFLINE lkbyysq
- Pohlaví Muž
- Město: Petrohrad
- Od: Petrohrad
Odesláno 25. června 2021 – 17:56
Diamant musí zachránit.
Snažil jsem se vidět sklolaminát, ale hloupě ho rozbil. Podruhé jsem si nekoupil jednolistou rovnou šestku za 6 tisíc. Větší průměr ale stroj neutáhl.
http://www.gravman.ru/tools_5_10.htm
Dříve byla určitě jen jednočepelová.
Momentálně řežu 12mm HPL s dvojitou drážkou 6 nebo 5mm frézy, třísky nahoru. 18000 ot./min posuv 2.5 mmmin
Pro 3 průchody 2 x 5.5 mm a poslední dokončování o 1 mm, aby byl konec hladký a kolmý k povrchu.
Vydrží 120-130 hod., pak se fréza zlomí. Nezáleží na CMT nebo djtool. Černý řezák